牛奶酸奶生产线是乳制品工业的核心载体,其工艺设计既要满足营养保留与口感优化的需求,更要建立严密的微生物控制体系。从生鲜乳接收到成品冷藏,整条产线围绕标准化、均质、杀菌、发酵与灌装五大环节展开,每个节点的温度、时间与洁净度控制都直接影响最终产品的品质与安全。
原料乳的验收与预处理是质量控制的起点。生鲜乳入厂后需经过感官、理化与微生物指标检测,合格乳经净乳设备去除机械杂质与体细胞,随后迅速冷却并暂存于冷藏罐中,抑制微生物繁殖。标准化环节通过调整脂肪与非脂乳固体比例,确保不同批次产品的一致性。均质工序利用高压将脂肪球破碎细化,防止脂肪上浮,使产品质地均匀细腻,同时改善消化吸收性。
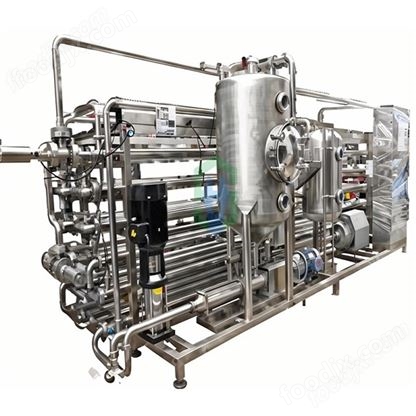
牛奶酸奶生产线杀菌工艺根据产品类型分为巴氏杀菌与超高温灭菌。巴氏杀菌采用相对温和的热处理,杀灭致病菌的同时保留部分有益菌与风味物质,适合低温短保产品;超高温灭菌则在更短时间内完成商业无菌处理,配合无菌灌装可实现常温长保质期。对于酸奶生产,杀菌后的乳基需冷却至发酵温度,接入特定菌种后进入发酵罐,在恒温条件下完成乳酸发酵。发酵时间、温度与菌种配比共同决定酸奶的酸度、黏度与风味特征,是工艺控制的核心变量。
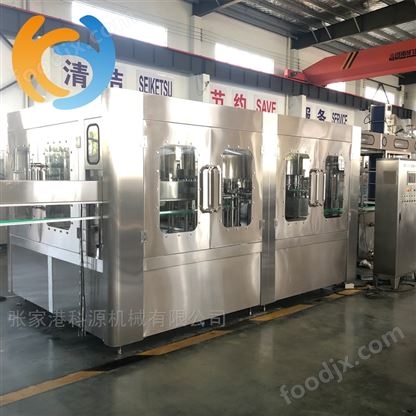
发酵完成后的酸奶需快速冷却以终止发酵,防止过度产酸。凝固型酸奶通常在灌装后于包装容器内发酵,形成完整凝块;搅拌型酸奶则在发酵罐中完成破乳与冷却,再经灌装获得均匀质地。无论何种类型,灌装环节都需在洁净环境下进行,避免二次污染。CIP清洗系统贯穿整条产线,对管道、罐体与灌装头进行原位清洗与消毒,确保设备内部无残留、无生物膜滋生。
牛奶酸奶生产线后段的冷藏、包装与追溯体系同样关键。低温产品需在冷链条件下储存与运输,维持活菌数与口感稳定性。喷码与MES系统实现生产参数、批次信息与物流去向的全程记录,为质量追溯与召回提供数据支撑。对于杭州地区的乳制品企业而言,在设备选型与运维中兼顾工艺柔性、洁净等级与能耗效率,选择响应及时的本地化技术服务,有助于在保障食品安全的同时提升产线运行效能,满足市场对高品质乳制品的持续需求。