在现代食品工业体系中,果汁饮料生产线是一套高度集成的自动化系统,其设计逻辑始终围绕原料特性、风味保留、微生物安全与包装适配四个核心维度展开。整条产线并非单机设备的简单串联,而是通过工艺节拍、物料流与洁净控制的精密配合,实现从鲜果处理到成品出库的连续化生产。
生产线的起点是原料处理环节。不同水果的质地、糖酸比与酶活性差异显著,因此清洗、分拣、破碎与榨汁工序需针对原料特性进行适配。对于浆果类原料,轻柔的输送与低温处理有助于减少细胞破裂带来的风味损失;而对于苹果、梨等硬质水果,则需要更高效的破碎与压榨设备以提升出汁率。破碎后的果浆通常需经过预热处理以钝化酶活性,防止褐变与营养流失,随后进入榨汁与粗滤阶段,将汁液与果皮、果渣分离。
果汁饮料生产线调配与均质是决定产品口感与稳定性的关键环节。果汁、糖液、酸度调节剂及水在调配罐中按配方比例混合,随后通过均质机将果肉颗粒与脂肪球细化,防止分层与沉淀。对于澄清型果汁,还需通过酶解与过滤去除果胶与悬浮物;对于浊汁或含果肉产品,则需在均质与脱气之间取得平衡,既保证口感细腻,又保留果肉质感。脱气工序可去除汁液中的溶解氧,减缓氧化变色与风味劣变,为后续杀菌创造有利条件。
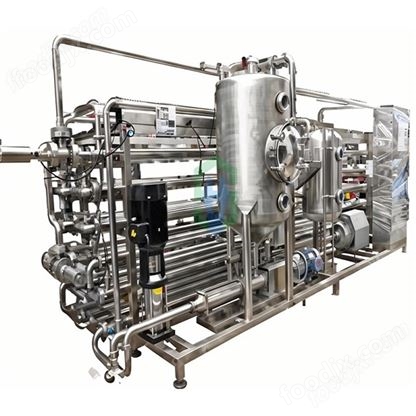
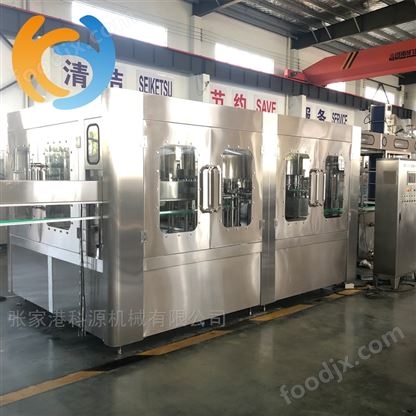
杀菌与灌装是保障产品安全与货架期的核心。根据产品定位与包装形式,生产线可选择热灌装或无菌冷灌装工艺。热灌装通过高温物料对容器内壁进行二次杀菌,适合对风味损失容忍度较高的产品;无菌冷灌装则先将物料经超高温瞬时灭菌并快速冷却,再于无菌环境下灌入已灭菌的容器,能更好地保留果汁的天然色泽与营养。无论采用何种工艺,灌装环节的液位精度、封盖密封性与洁净环境控制都直接决定成品合格率。
果汁饮料生产线后段的灯检、贴标、喷码与包装工序同样不可忽视。在线视觉检测可剔除液位异常、标签破损或封盖不良的次品;喷码与追溯系统则为每瓶产品赋予身份标识,实现从原料批次到销售渠道的全链路可追溯。对于杭州及周边地区的饮料生产企业而言,选择具备模块化设计与柔性切换能力的生产线,有助于应对多品种、小批量的市场趋势,同时降低设备维护与工艺调整的成本。